

注:因业务调整,暂不接受个人委托测试
辊轴和轮轴检测,该服务由微析[检测服务专项实验室]提供技术支持。北京微析技术研究院检测试验室进行的[辊轴和轮轴检测],可出具严谨、合法、合规的第三方检测报告。
如果您对[辊轴和轮轴检测]有任何检测报告、检测报价、检测方案等问题可咨询检测工程师,我们的检测工程师收到信息会在第一时间联系您...
服务地区:全国(微析在全国各地均有合作机构)
服务周期:5-7个工作日(可加急)
相关资质:相关合作资源可提供CMA、CNAS检测报告
服务模式:样品寄送或现场取样
服务对象:企事业单位、高校、科研院所
服务方向:科学研究、采购使用、贸易销售、生产研发
服务标准:国家标准、行业标准、企业标准、地方标准、国外标准、并接受定制非标检测
辊轴和轮轴检测项目范围
辊轴和轮轴的检测项目涵盖了尺寸精度、形位公差、表面质量、硬度检测、疲劳性能等多个方面。尺寸精度包括直径、长度、宽度等尺寸的测量,需确保其在设计要求的公差范围内。形位公差检测轴的圆柱度、圆度、同轴度等,以保证轴的旋转精度和平稳性。表面质量检测有无裂纹、划痕、锈蚀等缺陷,影响轴的使用寿命和可靠性。硬度检测能反映轴的材料性能和热处理质量。疲劳性能检测则是评估轴在反复载荷作用下的抗疲劳能力,防止轴在使用过程中出现断裂等故障。
对于辊轴和轮轴的检测,还需要关注内部组织的均匀性,如是否存在偏析、夹杂等缺陷,这对轴的力学性能有重要影响。同时,要检测轴的热处理效果,包括硬度梯度、金相组织等,以确保轴的性能符合设计要求。此外,还需对轴的加工工艺进行评估,如磨削、车削等工艺的质量,对轴的表面粗糙度和尺寸精度有直接影响。
在实际检测中,还需要考虑环境因素对轴的影响,如湿度、温度等,这些因素可能会导致轴的尺寸变化、腐蚀等问题。因此,在检测过程中需要对环境条件进行控制和监测,以保证检测结果的准确性。
辊轴和轮轴检测所需样品
用于常规检测的辊轴和轮轴样品应具有代表性,能够反映该批次产品的质量水平。对于新生产的辊轴和轮轴,可直接从生产线上抽取样品进行检测。如果是对在役设备的轴进行检测,应选择关键部位或存在问题的轴作为样品。例如,对于长期运行在重载、高速条件下的轴,应优先选择进行检测,以确保设备的安全运行。
在进行抽样检测时,应根据生产批量和检测要求确定抽样数量。一般来说,批量较大时应适当增加抽样数量,以提高检测的准确性和可靠性。同时,抽样应遵循随机抽样的原则,避免人为因素的影响。对于重要设备或关键部位的轴,应进行 100%检测,以确保其质量安全。
此外,还需要考虑样品的保存条件,应将样品放置在干燥、通风、无腐蚀的环境中,避免样品受到外界因素的影响。在样品运输过程中,应采取适当的包装和防护措施,防止样品损坏或丢失。
对于不同用途的辊轴和轮轴,所需的样品也有所不同。例如,用于造纸机的辊轴需要检测其表面粗糙度和硬度,以适应纸张的生产要求;用于汽车发动机的曲轴需要检测其疲劳性能和尺寸精度,以保证发动机的正常运行。因此,在进行检测前,应明确样品的用途和检测要求,以便选择合适的检测方法和仪器。
辊轴和轮轴检测所需仪器
光学显微镜、三坐标测量仪、硬度计、疲劳试验机、金相分析仪。
辊轴和轮轴检测操作方法
尺寸精度检测:使用三坐标测量仪对辊轴和轮轴的直径、长度、宽度等尺寸进行精确测量。将样品放置在测量台上,通过测量仪的探针自动扫描样品表面,获取尺寸数据,并与设计要求进行对比,判断是否符合公差范围。
形位公差检测:利用光学显微镜观察轴的圆柱度、圆度、同轴度等形位公差情况。通过显微镜的放大功能,清晰地观察轴的表面形状和位置偏差,并用相应的测量工具进行测量和记录。对于同轴度的检测,可以使用专用的同轴度测量仪,将样品安装在测量仪上,通过测量仪的传感器检测轴的同轴度误差。
表面质量检测:采用肉眼观察和金相分析仪相结合的方法。先用肉眼对轴的表面进行初步检查,观察有无明显的裂纹、划痕、锈蚀等缺陷。然后,使用金相分析仪对轴的表面微观组织进行分析,检测表面是否存在微观缺陷,如夹杂物、偏析等。
硬度检测:使用硬度计对辊轴和轮轴的不同部位进行硬度测试。根据材料的不同,选择合适的硬度计类型,如布氏硬度计、洛氏硬度计等。将硬度计的压头压在轴的表面,通过测量压痕的大小和深度,计算出轴的硬度值,并与材料的硬度要求进行对比。
疲劳性能检测:在疲劳试验机上对轴进行疲劳试验。将轴安装在试验机上,施加一定的交变载荷,模拟轴在实际使用中的受力情况。通过试验机的记录系统,监测轴在疲劳试验过程中的应力、应变、裂纹扩展等情况,直至轴出现疲劳断裂,从而评估轴的疲劳性能。
辊轴和轮轴检测注意事项
在进行尺寸精度检测时,要注意测量仪器的校准和精度控制。定期对测量仪器进行校准,确保测量结果的准确性。同时,要注意测量环境的温度、湿度等因素对尺寸测量的影响,避免因环境因素导致测量误差。
在进行形位公差检测时,要注意观察角度和位置的准确性。由于形位公差的检测需要对轴的表面形状和位置进行精确观察,因此要注意显微镜的调整和操作,确保观察角度和位置的准确性。同时,要注意测量工具的精度和稳定性,避免因测量工具的误差导致形位公差检测结果不准确。
在进行表面质量检测时,要注意避免对轴的表面造成损伤。由于表面质量检测需要使用显微镜和金相分析仪等设备,这些设备的操作可能会对轴的表面造成损伤。因此,在进行检测时,要注意操作的轻柔性,避免对轴的表面造成不必要的损伤。
在进行硬度检测时,要注意选择合适的硬度计和测试方法。不同材料的硬度测试方法不同,要根据轴的材料选择合适的硬度计和测试方法。同时,要注意硬度计的压头选择和加载速度,避免因压头选择和加载速度不当导致硬度测试结果不准确。
在进行疲劳性能检测时,要注意试验条件的控制。疲劳试验需要模拟轴在实际使用中的受力情况,因此要注意试验载荷的大小、频率、波形等条件的控制,确保试验结果的准确性。同时,要注意试验设备的可靠性和安全性,避免因试验设备故障导致试验事故的发生。
辊轴和轮轴检测标准依据
GB/T 1804 - 2000 一般公差 未注公差的线性和角度尺寸的公差
GB/T 1184 - 1996 形状和位置公差 未注公差值
GB/T 230.1 - 2009 金属材料 洛氏硬度试验 第 1 部分:试验方法(A、B、C、D、E、F、G、H、K、N、T 标尺)
GB/T 231.1 - 2009 金属材料 布氏硬度试验 第 1 部分:试验方法
GB/T 3075 - 1982 金属材料 轴向疲劳试验方法
辊轴和轮轴检测服务周期
一般情况下,常规检测服务周期为 5 - 7 个工作日,如需加急检测,可根据实际情况协商确定。辊轴和轮轴检测报告用途
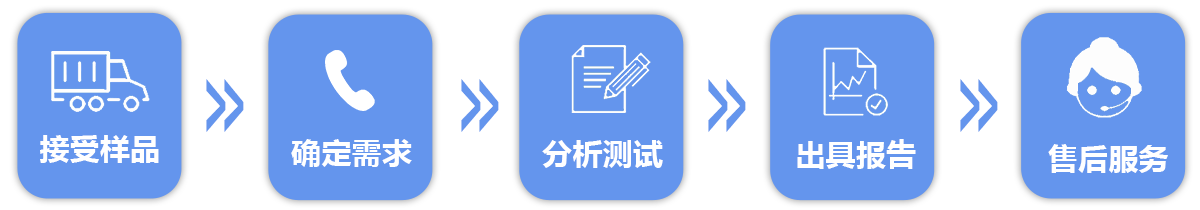
检测报告可用于竞标,证明产品质量符合相关标准,提高竞标竞争力;可用于销售,向客户展示产品的质量状况,增强客户对产品的信任度;可用于科研,为科研项目提供准确的轴类部件质量数据,支持科研研究;可用于新品研发,帮助研发人员了解轴类部件的性能和质量,优化新品设计;可用于问题诊断,通过检测报告分析轴类部件出现问题的原因,为故障排除提供依据。微析服务流程
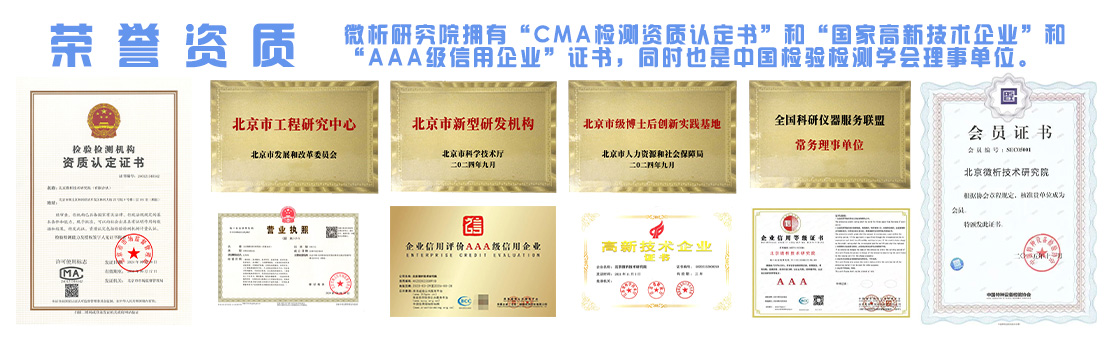
微析相关资质
微析服务优势
微析实验仪器