

滚动轴承倒角尺寸的检测对于保证轴承质量至关重要。本文将详细阐述滚动轴承倒角尺寸检测的相关技术标准以及具体操作规范,涵盖从检测原理到实际操作流程、设备选用等多方面内容,帮助相关从业者深入了解并准确执行这一重要检测环节。
一、滚动轴承倒角尺寸检测的重要性
滚动轴承在各类机械设备中起着关键的支撑和传动作用。其倒角尺寸是否符合标准,直接影响到轴承的安装便利性、与其他部件的配合精度以及整体的使用寿命等。准确的倒角尺寸能确保轴承在装配过程中顺利进入安装位置,避免出现卡顿或划伤等情况。若倒角尺寸不合格,可能导致在运转过程中应力集中,进而引发轴承过早损坏,影响设备的正常运行。所以,对滚动轴承倒角尺寸进行严格检测,是保障轴承质量和设备可靠性的重要举措。
此外,在现代工业生产中,大量的滚动轴承被广泛应用于不同行业的众多设备中。不同设备对轴承倒角尺寸的精度要求也存在差异。通过精确检测倒角尺寸,可以更好地满足不同应用场景下的特定需求,提高产品的适用性和市场竞争力。
二、相关技术标准概述
国际上对于滚动轴承倒角尺寸有着明确的技术标准。例如,ISO标准对不同类型、不同规格的滚动轴承倒角尺寸规定了详细的尺寸范围和公差要求。这些标准是基于大量的工程实践和理论研究制定的,旨在确保全球范围内滚动轴承产品在质量和互换性方面的一致性。
在国内,也有相应的国家标准与之对应。我国的国家标准在遵循国际标准的基础上,结合国内工业生产的实际情况进行了细化和补充。比如,针对某些特定行业应用广泛的轴承型号,国家标准可能会对倒角尺寸的关键参数给出更严格的限定,以满足该行业对轴承高精度的要求。
不同行业根据自身特点,也可能制定有行业内部的相关标准。如汽车制造行业,由于对车辆行驶安全性和舒适性的高要求,其对用于汽车发动机、变速器等关键部位的滚动轴承倒角尺寸标准往往会高于一般工业标准,以确保这些部位的轴承能在复杂工况下稳定可靠运行。
三、检测设备的选用
在进行滚动轴承倒角尺寸检测时,合适的检测设备是关键。常见的检测设备有光学投影仪。光学投影仪通过将轴承倒角的轮廓投影到屏幕上,操作人员可以直观地观察并测量其尺寸。它具有测量精度较高、操作相对简便的优点,适用于对精度要求不是极高的一般性倒角尺寸检测。
三坐标测量仪也是常用的检测设备之一。它能够精确测量倒角在三维空间中的各个尺寸参数,精度可达到微米级别甚至更高。对于高精度要求的滚动轴承倒角尺寸检测,如航空航天领域应用的轴承,三坐标测量仪是非常可靠的选择。但其操作相对复杂,对操作人员的专业素质要求也较高。
另外,还有一些专用的倒角尺寸检测量具,如倒角样板等。倒角样板是一种简单直观的检测工具,通过将样板与轴承倒角进行比对,可以快速判断倒角尺寸是否在大致合格范围内。虽然其精度相对有限,但在一些对精度要求不高的生产环节初期筛选中,能够起到快速判断的作用,提高检测效率。
四、光学投影仪检测操作规范
首先,在使用光学投影仪进行滚动轴承倒角尺寸检测之前,需要对设备进行校准。校准的内容包括光源的亮度、投影镜头的焦距等,确保投影出来的图像清晰、准确,能够真实反映轴承倒角的轮廓形状。
将待检测的滚动轴承放置在光学投影仪的工作台上,要注意放置平稳,避免因晃动导致投影图像变形。然后,调整轴承的位置和角度,使倒角部分能够完整地投影到屏幕上。这一步需要操作人员仔细操作,确保能获取到完整准确的倒角投影图像。
在投影图像清晰显示在屏幕上后,操作人员就可以使用测量工具,如卡尺等,在屏幕上对倒角的尺寸进行测量。测量时要注意测量点的选取,应选取倒角上具有代表性的点,如倒角的顶点、与轴承表面交接处等,以确保测量结果的准确性。记录下测量得到的尺寸数据,并与相应的技术标准进行比对,判断倒角尺寸是否合格。
五、三坐标测量仪检测操作规范
使用三坐标测量仪检测滚动轴承倒角尺寸时,同样要先对设备进行开机预热和校准操作。开机预热是为了让设备达到稳定的工作状态,校准则是确保测量的坐标系统准确无误,能够精确测量出倒角在三维空间中的真实尺寸。
将滚动轴承固定在三坐标测量仪的测量平台上,要采用合适的夹具进行固定,确保轴承在测量过程中不会发生位移或晃动。固定好轴承后,操作人员需要在测量软件中设置好测量参数,如测量的范围、精度要求等。
接下来,通过操作测量仪的探头,使其按照预定的路径对轴承倒角进行扫描测量。在扫描过程中,测量仪会实时采集倒角的尺寸数据,并将其传输到计算机中。操作人员可以在计算机上查看和分析这些数据,根据技术标准判断倒角尺寸是否合格,并对不合格的情况进行详细记录,以便后续采取改进措施。
六、倒角样板检测操作规范
当使用倒角样板检测滚动轴承倒角尺寸时,首先要确保样板的清洁和完好无损。如果样板表面有污渍或划痕,可能会影响到与轴承倒角的比对结果,导致误判。
将倒角样板轻轻贴合在滚动轴承的倒角部位,要注意贴合的紧密程度,既不能过松使得比对不准确,也不能过紧以免刮伤轴承表面。在贴合过程中,要从不同角度观察样板与倒角的贴合情况,看是否存在明显的缝隙或不匹配之处。
如果在比对过程中发现样板与倒角存在明显差异,如倒角过大或过小,超出了样板所能允许的范围,则可初步判断该轴承倒角尺寸不合格。不过,由于倒角样板精度相对有限,对于一些边缘情况,可能还需要进一步使用更精确的检测设备进行确认。
七、检测数据的记录与管理
在对滚动轴承倒角尺寸进行检测的过程中,准确记录检测数据是非常重要的。每一次检测得到的数据都应该详细记录下来,包括轴承的型号、规格、检测日期、检测设备、测量的具体倒角尺寸等信息。这样完整的记录可以方便后续对产品质量的追溯和分析。
对于检测数据的管理,应该建立专门的数据库。将所有的检测数据按照一定的分类方式存入数据库中,例如按照轴承型号、检测时间等进行分类。这样在需要查询某一特定轴承的检测情况或者分析某一时间段内产品质量趋势时,就可以方便快捷地从数据库中获取所需信息。
同时,要确保检测数据的安全性和保密性。因为这些数据涉及到企业的产品质量情况等重要信息,防止数据泄露对于企业的生存和发展至关重要。可以通过设置访问权限、加密存储等方式来保障检测数据的安全。
八、不合格产品的处理流程
当通过检测发现滚动轴承倒角尺寸不合格时,首先要对不合格产品进行标识。可以采用在轴承上贴标签、打标记等方式,明确标注该轴承倒角尺寸不合格,以便在后续的生产流程中能够快速识别。
然后,要对不合格产品进行隔离。将不合格轴承放置在专门的隔离区域,防止其混入合格产品中被误发出去,从而影响产品质量和企业声誉。
接下来,需要对不合格产品进行分析。找出导致倒角尺寸不合格的原因,可能是加工工艺问题、检测设备故障或者操作人员失误等。根据分析结果,采取相应的改进措施,如调整加工工艺、维修检测设备、对操作人员进行培训等,以避免类似问题再次发生。
最后,对于经过处理后重新检测合格的产品,可以按照正常流程进行后续处理,如包装、发货等;而对于仍然不合格的产品,则要根据企业的相关规定进行报废处理或者其他特殊处理方式。
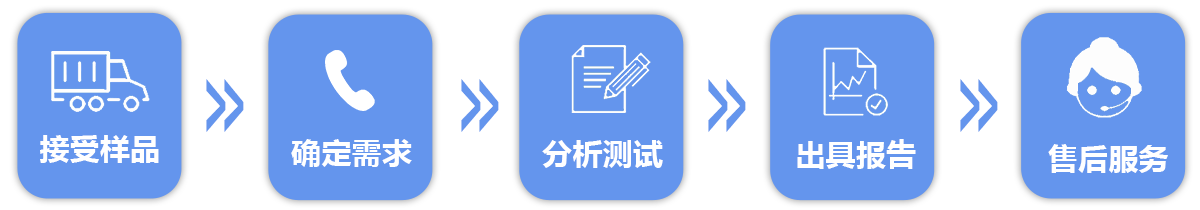
微析服务流程
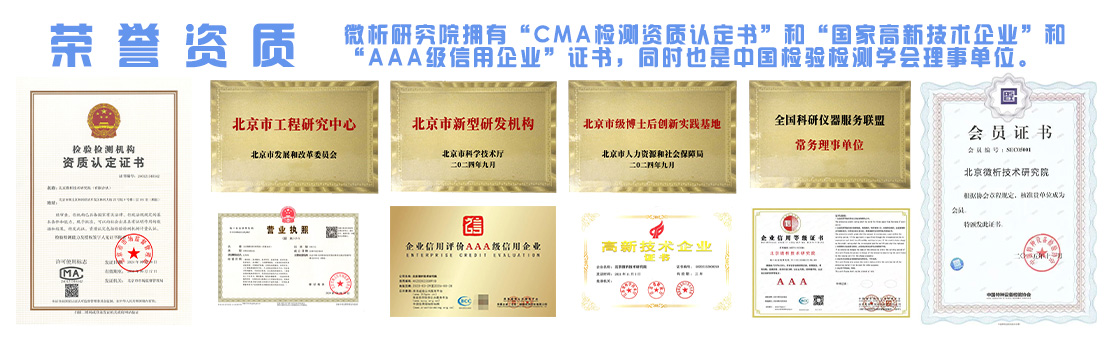
微析相关资质
微析服务优势
微析实验仪器