

铝箔在众多领域有着广泛应用,其质量检测至关重要。本文将详细解析铝箔检测的各类方法,包括物理、化学等方面,同时深入探讨与之相关的标准规范及其中蕴含的技术要点,帮助相关从业者更好地把握铝箔检测工作,确保铝箔产品质量符合要求。
一、铝箔检测的重要性
铝箔作为一种常见的金属包装材料,在食品、医药、电子等行业应用广泛。其质量优劣直接关系到所包装产品的安全性与稳定性。例如在食品包装领域,如果铝箔存在质量问题,可能导致食品变质、受到污染等情况。在电子行业,不符合质量要求的铝箔可能影响电子元件的性能。因此,对铝箔进行准确检测是保障各行业产品质量的关键环节。
通过有效的检测手段,可以及时发现铝箔生产过程中的缺陷,如厚度不均、强度不足、表面有瑕疵等问题。这不仅有助于生产企业控制产品质量,提高产品合格率,还能避免因质量问题引发的一系列后续不良影响,如客户投诉、产品召回等,从而维护企业的良好声誉和经济效益。
此外,随着各行业对产品质量要求的不断提高,严格的铝箔检测也是满足市场需求、适应行业发展的必然要求。只有确保铝箔质量达到相应标准,才能使其在各个应用领域更好地发挥作用。
二、铝箔的常见物理检测方法
厚度检测是铝箔物理检测中的重要一项。通常采用测厚仪来进行测量,其原理是通过感应探头与铝箔表面接触,测量出铝箔的厚度数值。在实际操作中,需要对铝箔的不同部位进行多点测量,以确保测量结果的准确性,因为铝箔在生产过程中可能存在局部厚度不均匀的情况。
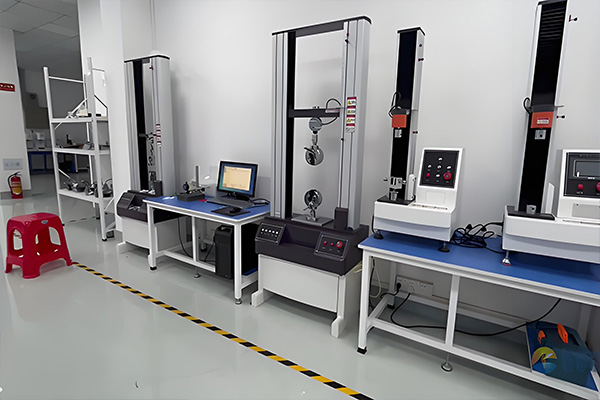
强度检测也是关键环节。常见的方法是拉伸试验,通过专业的拉伸试验机对铝箔试样进行拉伸,直至其断裂,记录下断裂时的拉力值等相关数据,以此来评估铝箔的抗拉强度。这对于判断铝箔在实际使用过程中能否承受一定的外力作用至关重要,比如在包装过程中是否会因外力拉扯而破损。
另外,铝箔的密度检测也有其意义。一般采用阿基米德原理进行测量,通过测量铝箔在空气中和水中的重量差等数据,进而计算出铝箔的密度。密度的检测可以辅助判断铝箔的材质纯度等情况,若密度偏离标准值过多,可能意味着铝箔存在成分不纯等问题。
表面粗糙度检测同样不容忽视。可以使用粗糙度仪来测量铝箔表面的微观不平度,光滑的表面对于一些对外观要求较高的包装应用尤为重要,而且表面粗糙度也会影响铝箔与其他材料的贴合性能等。
三、铝箔的化学检测方法
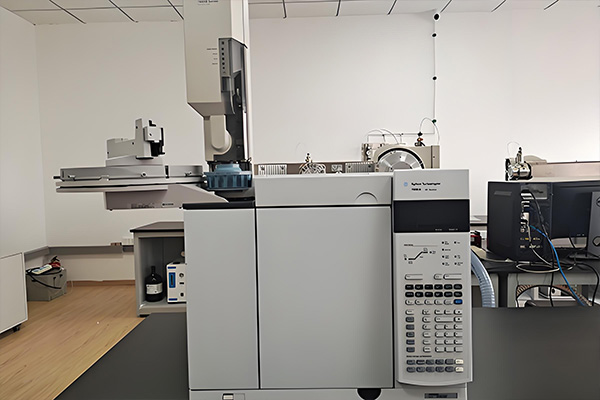
成分分析是铝箔化学检测的重要内容。通过光谱分析等技术手段,可以准确测定铝箔中铝元素的含量以及可能存在的其他杂质元素的种类和含量。例如采用原子吸收光谱仪,能够对微量的杂质元素进行精确检测,这对于判断铝箔的纯度是否符合要求非常关键,因为杂质元素过多可能影响铝箔的性能和质量。
耐腐蚀性检测也是化学检测的一个方面。通常会将铝箔试样放置在特定的腐蚀介质中,如酸性、碱性溶液等,经过一定时间的浸泡后,观察铝箔表面的腐蚀情况,如是否出现锈斑、蚀坑等现象。通过这种方式可以评估铝箔在实际使用环境中可能面临的腐蚀风险,尤其是对于那些应用在有一定腐蚀性环境中的铝箔产品。
此外,铝箔的氧化层检测也有必要。铝箔表面在一定条件下会形成氧化层,通过化学分析方法可以测定氧化层的厚度、成分等。合适的氧化层可以起到一定的保护作用,但如果氧化层过厚或成分不合理,可能会影响铝箔后续的加工处理或使用性能,比如影响其焊接性能等。
四、铝箔检测的标准规范概述
在国内,铝箔检测有一系列的标准规范。例如GB/T 3198-2010《铝及铝合金箔》,该标准对铝箔的产品分类、技术要求、试验方法、检验规则等方面都做了详细规定。其中在技术要求部分,明确了铝箔的尺寸偏差、力学性能、化学成分等各项指标的具体要求。
对于铝箔的厚度偏差,标准规定了不同规格铝箔的允许偏差范围,这有助于生产企业准确控制产品的厚度精度。在力学性能方面,如抗拉强度、伸长率等指标也都有相应的标准值,生产企业需要确保产品的力学性能符合这些标准要求。
国际上也有相关的标准,如ASTM B479-18《Standard Specification for Aluminum Foil for General Purpose》,该标准主要针对通用目的的铝箔进行规范,在铝箔的材质、性能、检测方法等方面给出了具体的要求和指导。不同国家和地区的标准虽然存在一定差异,但都是为了保障铝箔产品的质量和其在相应领域的合理应用。
企业在进行铝箔生产和检测时,需要充分了解并遵循相关的标准规范,这样才能确保产品在市场上的流通符合要求,同时也能避免因不符合标准而带来的各种风险,如法律风险、商业风险等。
五、铝箔厚度检测标准及技术要点
按照国内标准GB/T 3198-2010,铝箔厚度检测的标准要求是根据铝箔的不同规格来确定其允许偏差范围。例如,对于厚度在0.006mm至0.010mm之间的铝箔,其厚度偏差一般要求在±0.001mm以内。在进行厚度检测时,技术要点首先是要选择合适的测厚仪,不同类型的测厚仪其测量精度、测量范围等可能存在差异,要根据铝箔的实际厚度情况进行选择。
其次,测量点的选取也很重要。要对铝箔的不同部位进行均匀选取测量点,一般建议选取至少五个以上的测量点,以全面反映铝箔的厚度情况。因为铝箔在生产过程中可能存在局部厚度不均匀的情况,只选取少数几个点可能会导致测量结果不准确。
另外,在测量过程中要注意保持测厚仪探头与铝箔表面的垂直,这样可以确保测量结果的准确性。如果探头与铝箔表面不垂直,会使测量得到的厚度值比实际值偏大或偏小,从而影响对铝箔厚度是否符合标准的判断。
最后,要定期对测厚仪进行校准,确保其测量精度始终保持在规定范围内。校准周期一般建议根据测厚仪的使用频率等情况来确定,通常为一个月或一个季度等。
六、铝箔强度检测标准及技术要点
国内标准GB/T 3198-2010对铝箔的强度检测也有明确要求。在抗拉强度方面,不同规格的铝箔有不同的标准值要求。例如,对于某一特定规格的铝箔,其抗拉强度要求可能在100MPa至150MPa之间。在进行强度检测时,首先要选择合适的拉伸试验机,试验机的精度、量程等要能够满足铝箔强度检测的需求。
其次,试样的制备也很重要。要按照标准规定的试样尺寸、形状等要求进行制备,一般来说,试样的长度、宽度等尺寸要符合规定,并且试样的表面要平整、无明显缺陷,这样才能保证在拉伸试验过程中得到准确的结果。
在拉伸试验过程中,要控制好拉伸速度。不同的拉伸速度可能会影响到最终的试验结果,一般建议按照标准规定的拉伸速度进行操作,通常为5mm/min至10mm/min等。过快或过慢的拉伸速度都可能导致试验结果不准确。
最后,要对试验结果进行准确记录和分析。要记录下断裂时的拉力值、伸长率等相关数据,并且要根据这些数据来判断铝箔的强度是否符合标准要求。如果不符合要求,要进一步分析原因,可能是生产工艺问题,也可能是原材料问题等。
七、铝箔化学检测标准及技术要点
在铝箔的成分分析方面,国内标准GB/T 3198-2010规定了铝箔中铝元素的含量范围以及允许存在的杂质元素及其含量上限。例如,铝元素的含量一般要求在99%以上,而对于某些特定的杂质元素,如铁、硅等,其含量上限可能分别为0.3%、0.15%等。在进行成分分析时,首先要选择合适的分析仪器,如原子吸收光谱仪等,其精度、测量范围等要能够满足铝箔成分分析的需求。
其次,试样的制备也很重要。要按照标准规定的试样尺寸、形状等要求进行制备,一般来说,试样的长度、薄片厚度等尺寸要符合规定,并且试样的切割要整齐,这样才能保证在分析过程中得到准确的结果。
在耐腐蚀性检测方面,标准规定了不同腐蚀介质、浸泡时间等条件下铝箔表面应呈现的状态。例如,在酸性介质中浸泡24小时后,铝箔表面不应出现明显的锈斑或蚀坑等现象。在进行耐腐蚀性检测时,首先要选择合适的腐蚀介质,要根据铝箔的实际应用环境等情况进行选择。
最后,要对检测结果进行准确记录和分析。要记录下铝箔表面的腐蚀情况、成分分析数据等,并且要根据这些结果来判断铝箔的化学性能是否符合标准要求。如果不符合要求,要进一步分析原因,可能是原材料问题,也可能是生产工艺问题等。
八、铝箔检测过程中的质量控制要点
人员培训是铝箔检测过程中质量控制的重要一环。检测人员需要具备专业的知识和技能,熟悉各种检测方法、标准规范等。因此,企业要定期对检测人员进行培训,包括理论知识培训和实际操作培训,提高他们的专业素养,确保他们能够准确、高效地完成检测任务。
仪器设备的维护和校准也是关键要点。铝箔检测用到的各种仪器设备,如测厚仪、拉伸试验机、光谱分析仪等,需要定期进行维护,清理仪器表面的灰尘、杂物等,检查仪器的零部件是否正常。同时,要按照规定的周期对仪器进行校准,确保仪器的测量精度符合要求,这样才能保证检测结果的准确性。
检测环境的控制同样不容忽视。例如在进行化学检测时,需要有合适的温度、湿度等环境条件,不同的检测项目可能对环境条件有不同的要求。一般来说,在进行成分分析等化学检测时,温度应保持在20℃至25℃之间,湿度应保持在40%至60%之间,这样可以保证检测结果的准确性。
最后,要建立完善的检测记录和报告制度。每一次检测都要详细记录检测的项目、方法、结果等信息,并且要形成规范的检测报告。检测报告要清晰、准确地反映检测的情况,以便于企业管理者、客户等了解铝箔的质量情况,同时也为后续的质量改进等工作提供依据。
微析服务流程
微析相关资质
微析服务优势
微析实验仪器