

金属机械部件轴偏差检测是确保机械产品质量的关键环节,其标准化操作流程与误差控制方法至关重要。本文将详细阐述这方面的内容,涵盖从检测前的准备工作,到具体检测流程以及误差控制的诸多要点,为相关从业者提供全面且实用的指导,以保障金属机械部件轴偏差检测的准确性和可靠性。
检测前的准备工作
在进行金属机械部件轴偏差检测之前,需要做好一系列细致的准备工作。首先是检测设备的准备,要确保所选用的测量仪器如千分尺、百分表等精度符合要求,且经过了校准,其校准证书应在有效期内。这是因为不准确的测量仪器会直接导致检测结果出现偏差,无法真实反映轴的实际偏差情况。
同时,要对检测环境进行适当的布置和调控。一般来说,检测环境应保持相对稳定的温度和湿度,温度波动过大可能会引起金属部件的热胀冷缩,进而影响测量结果的准确性。通常建议将环境温度控制在20℃左右,湿度保持在40%至60%之间较为适宜。
另外,操作人员也需要做好准备。操作人员应熟悉检测流程和所使用的仪器操作方法,具备相应的专业知识和技能。在检测前,要穿戴好合适的防护用品,如手套等,避免在操作过程中对部件造成损伤或对自身造成伤害。
部件的清洁与固定
待检测的金属机械部件轴在检测前必须进行清洁处理。因为部件表面可能会附着油污、灰尘等杂质,这些杂质会影响测量仪器与部件表面的良好接触,从而导致测量误差。清洁时可使用合适的清洁剂和清洁工具,如工业酒精和干净的棉布,将部件表面擦拭干净,确保无明显污渍和杂质残留。
清洁完成后,需要对部件进行固定。固定的方式要根据部件的具体形状、尺寸以及检测要求来选择。对于一些小型的轴部件,可以使用专用的夹具进行固定,确保在检测过程中轴不会发生移动或晃动。而对于较大型的轴部件,可能需要采用更为稳固的支撑和固定装置,如地脚螺栓等,以保证检测时的稳定性。
在固定部件时,要注意固定的力度和位置。固定力度过大可能会导致部件变形,影响检测结果;固定位置不准确则可能无法使轴处于最佳的检测姿态,同样会引入测量误差。因此,要按照规定的固定方法和要求,仔细操作,确保部件固定得当。
千分尺测量轴径偏差的流程
千分尺是检测金属机械部件轴径偏差常用的测量工具之一。在使用千分尺进行测量时,首先要将千分尺进行归零操作。这一步骤非常重要,若不归零,后续测量出的数据将不准确。归零操作应按照千分尺的使用说明书进行,通常是旋转棘轮,使砧座和测微螺杆轻轻接触,然后通过微调旋钮将刻度盘调至零位。
归零完成后,将千分尺的砧座和测微螺杆轻轻放置在轴的圆周上需要测量的部位。放置时要注意保持千分尺与轴的垂直,避免因倾斜而产生测量误差。然后,缓慢旋转棘轮,使砧座和测微螺杆逐渐夹紧轴,直到听到棘轮发出“咔咔”的响声,此时表示已经夹紧到合适的程度,不宜再继续用力旋转,以免损伤轴表面或导致测量不准确。
夹紧后,读取千分尺上的刻度值,这个刻度值就是轴径的测量值。在读取刻度值时,要注意看清主尺和副尺上的刻度,按照正确的读数方法进行读数。一般来说,主尺上的刻度是整数部分,副尺上的刻度是小数部分,将两者结合起来就是准确的测量值。记录下这个测量值,以便后续进行数据处理和偏差分析。
百分表测量轴跳动偏差的流程
百分表也是常用于金属机械部件轴偏差检测的工具,尤其适用于测量轴的跳动偏差。在使用百分表进行测量之前,同样需要对百分表进行安装和调试。首先要将百分表通过合适的表架固定在一个稳定的位置上,确保百分表的表头能够自由伸缩且与轴表面保持垂直。
安装好后,将百分表的表头轻轻接触到轴表面需要测量跳动的部位。接触时要注意力度适中,既不能过轻导致表头与轴表面接触不良,也不能过重而影响轴的正常状态或损伤表头。然后,缓慢转动轴,使轴在转动过程中百分表能够记录下不同位置的读数变化。
在轴转动一圈的过程中,百分表会显示出一系列的读数,其中最大值与最小值之间的差值就是轴的跳动偏差值。记录下这个差值,作为轴跳动偏差的测量结果。同时,为了确保测量结果的准确性,可以多次重复上述测量过程,然后取平均值作为最终的测量结果。
数据记录与整理的规范
在进行金属机械部件轴偏差检测的过程中,准确的数据记录与整理是非常重要的环节。每一次测量得到的数据都要及时、准确地记录下来,不能出现遗漏或错误记录的情况。在记录数据时,要注明测量的时间、地点、使用的测量工具以及测量的具体部位等信息,以便后续进行数据追溯和分析。
对于不同类型的测量数据,如轴径偏差数据、轴跳动偏差数据等,要分别进行记录。可以采用表格的形式进行记录,将各项数据按照一定的格式填入表格中,这样不仅便于查看,也有利于后续的数据处理。例如,在记录轴径偏差数据时,可以将测量次数、测量值、偏差值等分别列成不同的列,然后逐行填写相应的数据。
在整理数据时,要对记录的数据进行初步的审核,检查是否存在明显的错误或异常值。如果发现异常值,要及时进行复查,确定是测量错误还是部件本身存在问题。如果是测量错误,要重新进行测量并更新记录;如果是部件本身存在问题,要对部件进行进一步的分析和处理。
误差产生的常见原因分析
在金属机械部件轴偏差检测过程中,误差的产生是不可避免的,但我们需要了解其常见原因,以便采取相应的措施进行控制。其中一个常见原因是测量仪器本身的精度限制。即使是经过校准的测量仪器,其精度也不是无限的,比如千分尺的测量精度一般在0.01mm左右,百分表的测量精度一般在0.01mm到0.05mm之间,当需要测量更小的偏差时,就可能会因为仪器精度不足而产生误差。
测量环境的影响也是导致误差产生的重要因素。如前文所述,温度和湿度的变化会引起金属部件的热胀冷缩,从而影响测量结果的准确性。此外,环境中的振动、电磁干扰等也可能会对测量仪器产生影响,导致测量数据出现偏差。例如,在靠近大型电机等设备的地方进行测量,电机产生的电磁干扰可能会影响百分表等电子测量仪器的正常工作。
操作人员的操作不当同样会引发误差。比如在使用千分尺时,不归零操作、夹紧力度不当、读数错误等都会导致测量结果不准确。在使用百分表时,表头安装不垂直、转动轴时速度不均匀等也会带来测量误差。因此,提高操作人员的专业技能和操作规范程度是控制误差的重要手段之一。
误差控制的具体方法
为了减少金属机械部件轴偏差检测过程中的误差,我们可以采取一系列具体的方法。首先是要选用精度更高的测量仪器。在条件允许的情况下,尽可能选用精度更高的千分尺、百分表等测量工具,比如可以选用精度达到0.001mm的高精度千分尺,这样可以在一定程度上提高测量的准确性。
优化测量环境也是控制误差的重要举措。可以通过安装空调、加湿器等设备来精准控制环境温度和湿度,减少因热胀冷缩等因素导致的测量误差。同时,要尽量避免在有强烈振动和电磁干扰的地方进行测量,如必须在这样的环境下进行测量,可以采取相应的减振和屏蔽措施,如安装减振垫、电磁屏蔽罩等。
加强对操作人员的培训和管理,提高其专业技能和操作规范程度。定期组织操作人员进行专业知识和技能的培训,使其熟悉各种测量仪器的使用方法、操作流程以及误差控制要点。在日常工作中,要加强对操作人员操作过程的监督和管理,及时纠正其不当操作行为,确保每一次测量操作都符合规范要求。
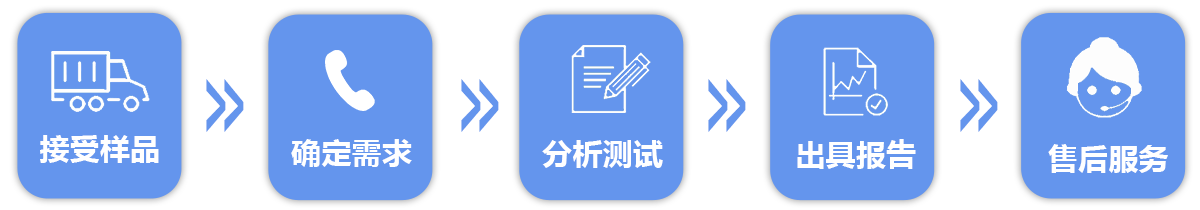
微析服务流程
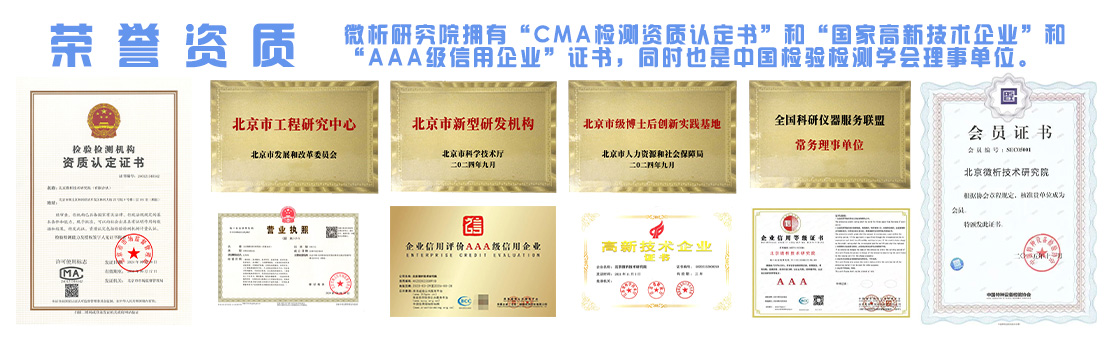
微析相关资质
微析服务优势
微析实验仪器