

公制轴肩螺栓在众多机械连接场景中起着关键作用,其质量直接影响设备的稳定性与安全性。准确检测至关重要,本文将详细阐述公制轴肩螺栓检测的相关技术标准以及具体实施方法,帮助相关从业者深入了解并规范开展检测工作,确保螺栓符合使用要求,保障各类机械装置的可靠运行。
一、公制轴肩螺栓概述
公制轴肩螺栓是一种常见的机械连接件,它具有独特的结构特点。其头部通常为六角形等常见形状,便于使用工具进行拧紧操作。而轴肩部分则起到定位和支撑的作用,能够精准确定连接部件的相对位置。
在材质方面,公制轴肩螺栓多采用高强度合金钢等材料,以满足不同工况下对其强度和韧性的要求。比如在一些承受较大冲击力的机械装备中,就需要螺栓具备出色的抗冲击性能。
公制轴肩螺栓广泛应用于各类机械设备,如汽车发动机、工业机床、工程机械等领域。在汽车发动机中,它用于连接关键部件,确保发动机在高速运转时各部件的稳固连接;在工业机床领域,它能保证机床各运动部件的精确装配。
二、检测公制轴肩螺栓的重要性
首先,螺栓的质量直接关系到机械连接的可靠性。如果公制轴肩螺栓存在缺陷,比如螺纹不完整、轴肩尺寸偏差等问题,在设备运行过程中可能会出现松动现象,进而导致连接部位失效,引发设备故障甚至安全事故。
其次,对于一些高精度要求的机械设备,如精密仪器加工设备,公制轴肩螺栓的精度不达标会影响整个设备的加工精度。即使是微小的尺寸偏差,也可能使得加工出来的产品不符合质量标准。
再者,不同的应用场景对公制轴肩螺栓有不同的性能要求。例如在高温环境下工作的设备,螺栓需要具备良好的耐热性能;在潮湿环境中,则需要有较好的耐腐蚀性能。通过检测可以确保螺栓满足特定环境下的使用条件。
三、公制轴肩螺栓检测的技术标准——尺寸精度
公制轴肩螺栓的尺寸精度检测涵盖多个方面。其中,螺栓的长度需要精确测量,其允许偏差通常在极小的范围内,一般根据具体的规格标准,偏差可能在±0.5mm以内等。
轴肩的直径同样是重要检测指标,它必须符合规定的尺寸要求,以保证能够准确起到定位和支撑作用。其直径偏差一般要求控制在±0.2mm左右。
螺纹部分更是关键,螺纹的螺距、牙型角等都有严格标准。例如常见的公制螺纹,其牙型角应为60°,螺距需按照标准规格准确无误,任何偏差都可能影响螺栓与螺母的配合紧密程度。
四、公制轴肩螺栓检测的技术标准——机械性能
在机械性能方面,公制轴肩螺栓首先要满足强度要求。通过拉伸试验可以检测其抗拉强度,不同等级的螺栓有相应的抗拉强度标准,比如8.8级螺栓的抗拉强度应达到一定数值,通常在800MPa以上。
硬度也是重要的检测指标之一。一般采用洛氏硬度或布氏硬度测试方法,来确保螺栓的硬度在合适范围内,既不过硬导致韧性不足,也不过软而影响其承载能力。
此外,还需检测螺栓的韧性,通过冲击试验来评估其在承受冲击载荷时的性能。例如在一些可能遭受意外撞击的设备中,螺栓的韧性不佳可能会发生断裂,从而危及设备安全。
五、公制轴肩螺栓检测的技术标准——表面质量
公制轴肩螺栓的表面质量检测包括表面粗糙度的检查。表面粗糙度值过高会影响螺栓与螺母的配合顺滑度,同时也可能导致应力集中,一般要求表面粗糙度达到一定的Ra值,如Ra3.2μm以下。
表面的锈蚀情况也不容忽视。对于长期处于潮湿或有腐蚀介质环境中的螺栓,要检查是否有锈蚀痕迹,即使是轻微的锈蚀也可能降低螺栓的性能,所以有必要采取防腐措施并定期检测。
另外,表面是否存在裂纹等缺陷同样需要关注。采用无损检测方法,如磁粉检测、超声检测等,可以有效发现表面及近表面的裂纹,确保螺栓表面完整无缺。
六、公制轴肩螺栓检测的实施方法——量具选用
对于尺寸精度的检测,常用的量具包括卡尺、千分尺等。卡尺可用于测量螺栓的长度、轴肩直径等大致尺寸,其精度一般能达到0.02mm左右。千分尺则用于更精确的测量,比如测量螺纹的外径等,精度可达到0.01mm。
在检测螺纹部分时,还会用到螺纹规。螺纹规可以快速准确地检查螺纹的螺距、牙型角等是否符合标准,分为通规和止规,通规能顺利通过螺纹则说明螺距等基本符合要求,止规不能通过则表明螺纹没有过度加工。
对于轴肩的平面度检测,可以选用塞尺。塞尺通过插入轴肩平面与基准平面之间的间隙来判断平面度是否达标,一般要求平面度偏差在一定范围内,如±0.05mm以内。
七、公制轴肩螺栓检测的实施方法——试验设备及操作
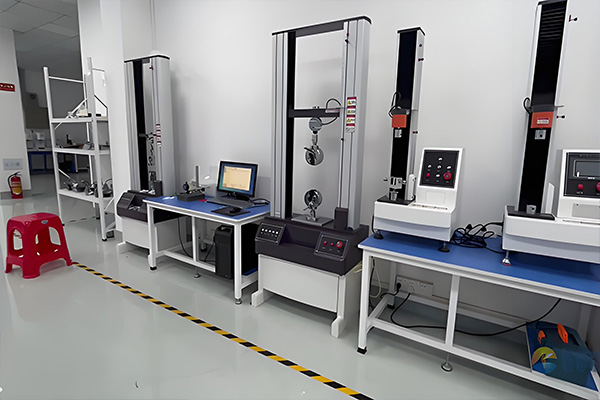
在进行拉伸试验检测螺栓抗拉强度时,需要使用专业的拉伸试验机。操作时,首先将螺栓正确安装在试验机的夹具上,确保螺栓轴线与试验机加载轴线重合,然后按照规定的加载速率逐渐施加拉力,直至螺栓发生断裂或达到规定的拉伸极限,记录下相应的拉力数据以评估其抗拉强度。
进行硬度测试时,如采用洛氏硬度计,要先将螺栓表面处理干净,放置在硬度计的工作台上,按照硬度计的操作说明进行操作,选择合适的压头和试验力,测量并记录下硬度值。
对于冲击试验,要使用冲击试验机。将螺栓制备成标准的试样,安装在试验机上,设定好冲击能量等试验参数,然后进行冲击操作,根据试验结果判断螺栓的冲击韧性。
八、公制轴肩螺栓检测的实施方法——无损检测手段
磁粉检测是常用的无损检测方法之一。在进行磁粉检测时,先将螺栓磁化,使表面及近表面的缺陷处产生漏磁场,然后在螺栓表面撒上磁粉,磁粉会聚集在漏磁场处,从而直观地显示出裂纹等缺陷的位置和形状,便于及时发现问题。
超声检测也是一种有效的无损检测手段。通过向螺栓内部发射超声波,根据超声波在螺栓内部传播时的反射、折射等情况来判断是否存在内部缺陷,如孔洞、夹杂物等,其检测深度和精度都有一定优势。
另外,还有渗透检测方法。它适用于检测螺栓表面开口的缺陷,将渗透剂涂覆在螺栓表面,使其渗入缺陷中,然后去除多余的渗透剂,再涂上显像剂,缺陷处就会显示出明显的痕迹,方便进行观察和判断。
九、公制轴肩螺栓检测结果的判定与处理
当完成各项检测后,需要根据相应的技术标准来判定检测结果。比如对于尺寸精度检测,如果螺栓的长度、轴肩直径、螺纹等各项尺寸都在规定的偏差范围内,则判定尺寸精度符合要求;否则,判定为不合格。
对于机械性能检测结果,如抗拉强度、硬度、韧性等指标,如果都达到相应等级螺栓的标准要求,则判定机械性能合格;若有一项指标不达标,则判定为不合格。
一旦判定螺栓不合格,要根据不合格的具体情况采取相应的处理措施。如果是尺寸精度问题,可以考虑返工修复,如重新加工螺纹等;如果是机械性能问题,一般需要更换新的螺栓,以确保设备连接的可靠性。
微析服务流程
微析相关资质
微析服务优势
微析实验仪器