

金属板在众多工业领域广泛应用,其质量至关重要。超声波探伤技术作为一种高效检测手段,在金属板检测中发挥着关键作用。本文将深入探讨该技术在金属板检测中的具体应用以及对精度的分析,帮助读者全面了解其原理、优势及相关要点。
一、超声波探伤技术概述
超声波探伤技术是基于超声波在介质中传播的特性来检测材料内部缺陷的一种无损检测方法。它利用超声波探头产生高频超声波,使其传入被检测的金属板中。当超声波遇到金属板内部的缺陷,如气孔、裂纹、夹杂等,会发生反射、折射等现象。通过接收反射回来的超声波信号,并对其进行分析处理,就能判断出缺陷的位置、大小、形状等信息。这种技术具有非接触、检测速度快、对被检测物体损伤小等诸多优点,因此在金属板检测领域得到了广泛应用。
超声波在金属板中的传播速度相对稳定,一般在特定的金属材质中有固定的声速范围。例如,在常见的碳钢中,超声波的纵波速度大约在5900米/秒左右。这一特性使得我们可以根据超声波在金属板中传播的时间来准确计算出缺陷的深度等参数。同时,不同类型的超声波探头可以产生不同频率的超声波,高频超声波能够检测到更小的缺陷,但传播距离相对较短;低频超声波传播距离长,但对小缺陷的检测能力相对较弱。所以在实际金属板检测中,需要根据具体的检测要求选择合适频率的探头。
二、金属板常见缺陷类型及影响
金属板在生产加工过程中,可能会出现多种类型的缺陷。其中,气孔是较为常见的一种缺陷。气孔的形成通常是由于在金属熔炼过程中,气体未能完全逸出而被包裹在金属液中,在凝固后就形成了气孔。气孔会降低金属板的致密性,影响其强度和韧性,在承受压力或拉力时,容易在气孔处产生应力集中,从而导致金属板过早失效。
裂纹也是金属板常见的严重缺陷之一。裂纹的产生原因较为复杂,可能是由于金属在加工过程中受到过大的外力作用,如轧制、拉伸等工艺操作不当;也可能是因为金属材料本身存在内部应力,在后续的加工或使用过程中,内部应力释放导致裂纹的产生。裂纹会极大地削弱金属板的承载能力,一旦裂纹扩展,可能会使金属板瞬间断裂,引发严重的安全事故。
夹杂缺陷同样不容忽视。夹杂是指在金属板中混入了其他杂质物质,如非金属夹杂物等。这些夹杂会破坏金属板内部的组织结构均匀性,影响金属板的力学性能,如降低其硬度、耐磨性等,并且在夹杂处也容易形成应力集中,降低金属板的使用寿命。
三、超声波探伤技术在金属板检测中的应用流程
首先是检测前的准备工作。需要根据被检测金属板的材质、厚度、形状等因素,选择合适的超声波探伤设备及探头。同时,要对探伤设备进行校准,确保其各项参数准确无误,比如设置合适的增益、脉冲重复频率等。还需要对金属板的检测表面进行清理,去除表面的油污、锈渍、氧化皮等杂质,以保证超声波能够良好地传入金属板内部。
接下来是超声波的发射与接收环节。将选好的探头放置在金属板表面合适的位置,通过探伤设备控制探头发出高频超声波,使其垂直或倾斜一定角度传入金属板。超声波在金属板内部传播过程中,遇到缺陷会发生反射,反射波被探头接收后转化为电信号传输回探伤设备。在这个过程中,要注意保持探头与金属板表面的良好接触,避免出现空气间隙影响超声波的传播效果。
最后是对接收信号的分析处理。探伤设备接收到反射回来的电信号后,会通过内置的信号处理系统对其进行放大、滤波、数字化等一系列处理操作,将其转化为可以直观分析的波形图或数据信息。检测人员通过观察波形图的特征,如波峰、波谷的位置、高度、宽度等,以及分析相关数据,来判断金属板内部是否存在缺陷,并进一步确定缺陷的位置、大小等具体情况。
四、超声波探伤技术在检测不同类型缺陷中的表现
对于气孔缺陷,超声波探伤技术能够较为准确地检测出来。当超声波遇到气孔时,由于气孔内部是气体,其声阻抗与金属有很大差异,会导致超声波发生强烈反射。在波形图上表现为明显的反射波峰,通过分析反射波峰的位置和高度等参数,可以大致确定气孔的位置和大小。一般来说,气孔越大,反射波峰越明显,越容易被检测到。
在检测裂纹缺陷时,超声波探伤技术同样发挥着重要作用。裂纹会使超声波发生散射和反射现象,在波形图上会出现一系列不规则的反射波峰和波谷。通过对这些复杂波形的仔细分析,可以追踪到裂纹的走向,并根据反射波的强度等情况来估算裂纹的深度和宽度等尺寸。不过,对于一些细小且隐蔽的裂纹,可能需要采用更高频率的探头或者更精细的检测方法才能准确检测到。
对于夹杂缺陷,超声波探伤技术也有一定的检测能力。夹杂物质的声阻抗与金属不同,当超声波传播到夹杂处时,会产生反射和折射现象。在波形图上会呈现出特定的反射波特征,通过对这些特征的分析,可以判断出是否存在夹杂以及夹杂的大致位置。但由于夹杂物质种类繁多,其声阻抗差异也有不同,所以在准确判断夹杂的具体成分和大小等方面可能存在一定难度。
五、影响超声波探伤技术精度的因素
探头的选择对超声波探伤技术的精度有着重要影响。如前文所述,不同频率的探头具有不同的检测能力。如果选择的探头频率过低,对于一些细小的缺陷可能无法准确检测到,导致检测精度下降;而如果选择的探头频率过高,虽然能够检测到更小的缺陷,但传播距离有限,可能无法覆盖整个需要检测的金属板区域,同样会影响检测精度。因此,根据金属板的具体情况选择合适频率的探头至关重要。
被检测金属板的表面状况也会影响精度。如果金属板表面存在油污、锈渍、氧化皮等杂质,会阻碍超声波的正常传入,使得接收的反射波信号变弱甚至失真,从而影响对缺陷的准确判断,降低检测精度。所以在检测前对金属板表面进行彻底清理是保证检测精度的必要步骤。
探伤设备的性能同样不可忽视。先进的探伤设备具有更高的信号处理能力、更精准的参数设置等优点,能够更准确地对接收的反射波信号进行分析处理,从而提高检测精度。相反,性能较差的设备可能会出现信号处理不准确、参数设置不合理等问题,导致检测结果出现偏差,影响检测精度。
六、提高超声波探伤技术精度的措施
为了提高探头选择的准确性,在进行金属板检测前,需要对金属板的材质、厚度、可能存在的缺陷类型等进行详细了解。根据这些信息,结合不同频率探头的特点,选择最适合的探头。例如,对于厚度较薄且可能存在细小缺陷的金属板,可选择较高频率的探头;对于厚度较大且主要检测较大缺陷的金属板,可选择相对较低频率的探头。
加强对金属板表面的清理工作是提高精度的重要举措。可以采用化学清洗、机械打磨等多种方法相结合的方式,确保金属板表面干净整洁,无任何杂质阻碍超声波的传入。比如,先用有机溶剂去除表面的油污,再用砂纸等工具打磨掉锈渍和氧化皮等。
定期对探伤设备进行维护和升级也是提高精度的有效途径。维护工作包括对设备的清洁、校准等,确保设备各项参数始终处于最佳状态。升级设备则可以使其具备更先进的信号处理功能、更高的检测灵敏度等,从而更好地满足金属板检测的精度要求。
七、超声波探伤技术与其他检测技术的对比
与射线检测技术相比,超声波探伤技术具有非辐射、对人体无危害的优点。射线检测需要使用放射性源,存在辐射风险,对操作人员和周围环境都有一定的安全隐患。而超声波探伤技术通过超声波在金属板中的传播来检测缺陷,不会产生辐射,使用起来更加安全环保。
磁粉检测技术主要适用于检测铁磁性材料表面和近表面的缺陷,对于金属板内部深处的缺陷检测能力有限。而超声波探伤技术不仅可以检测金属板表面的缺陷,更重要的是能够深入到金属板内部,检测到各种深度的缺陷,检测范围更广。
渗透检测技术也是一种常见的无损检测技术,但其主要针对金属板等材料的表面开口缺陷进行检测,对于封闭性的缺陷则无法检测到。相比之下,超声波探伤技术不受缺陷是否开口的限制,能够检测到金属板内部的各种类型缺陷,包括气孔、裂纹、夹杂等。
八、超声波探伤技术在金属板检测中的案例分析
某钢铁厂在生产一批厚度为10毫米的碳钢金属板时,采用了超声波探伤技术进行质量检测。在检测前,根据金属板的厚度和材质,选择了频率为5MHz的探头,并对探伤设备进行了校准。检测人员对金属板表面进行了仔细清理,去除了表面的油污和锈渍。
在检测过程中,发现部分金属板在波形图上出现了异常的反射波峰和波谷。通过对这些波形的分析,判断出这些金属板内部存在裂纹缺陷。进一步分析反射波的强度等参数,估算出裂纹的深度在2 - 3毫米之间,宽度约为0.5毫米左右。根据检测结果,该厂及时对存在缺陷的金属板进行了处理,避免了不合格产品流入市场。
再如,一家金属加工企业在加工一批铝合金金属板时,担心存在夹杂缺陷影响产品质量。于是采用超声波探伤技术进行检测。通过选择合适的探头和对接收信号的分析,成功检测出了几处夹杂缺陷的位置,并大致判断出夹杂的成分可能是氧化物夹杂。企业根据检测结果对生产工艺进行了调整,提高了产品质量。
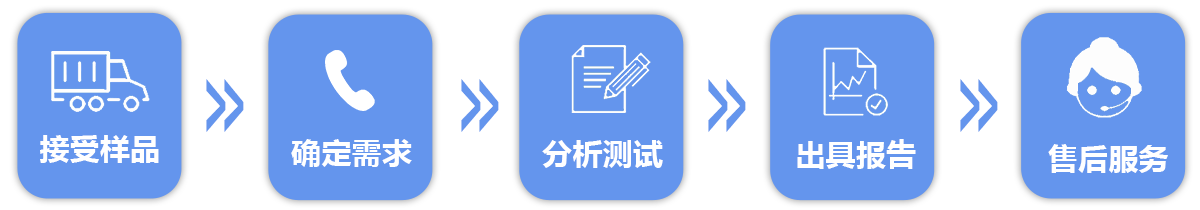
微析服务流程
微析相关资质
微析服务优势
微析实验仪器